Bagaimanakah Papan Lapis Dibuat? Panduan Lengkap
Dari Log ke Panel Kuat
Pernahkah anda melihat papan lapis dan tertanya-tanya bagaimana pengeluar menjadikannya begitu kuat? Ia kelihatan seperti kepingan kayu biasa, tetapi strukturnya menceritakan kisah yang berbeza. Papan lapis menggabungkan beberapa lapisan kayu nipis menjadi satu panel yang direka bentuk. Setiap lapisan memainkan peranan penting dalam kekuatan, kestabilan dan ketahanan.
Di Shandong Shine Machinery, kami menghargai setiap langkah di sebalik produk kayu berkualiti. Proses pembuatan papan lapis memerlukan pemilihan bahan yang teliti, pemprosesan yang tepat dan peralatan pengeluaran yang boleh dipercayai. Dari log pertama hingga papan siap, pengeluar mesti mengawal setiap butiran. Mari kita terokai bagaimana papan lapis dibuat dan mengapa penyediaan venir begitu penting.
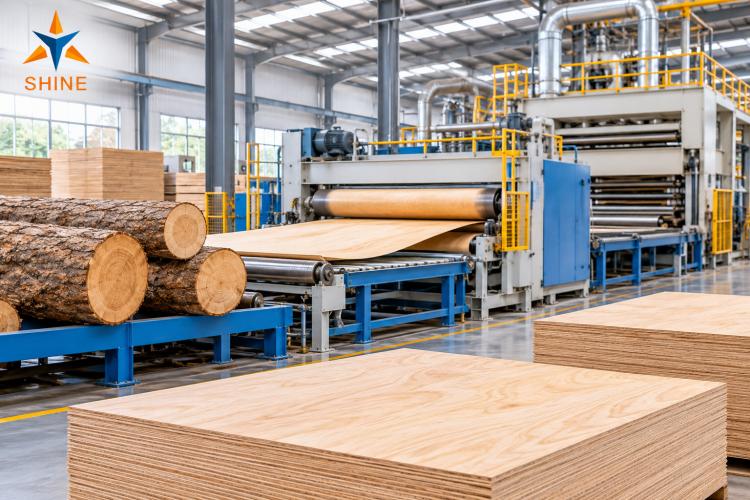
1. Memilih dan Menyediakan Log
Setiap panel papan lapis bermula dengan kayu yang sesuai. Pengeluar memilih balak mengikut spesies kayu, diameter, panjang, kelurusan dan kualiti. Pilihan biasa termasuk poplar, birch, pain, eukaliptus dan spesies kayu keras atau kayu lembut lain. Setiap spesies menawarkan sifat berbeza, jadi pengeluar memadankan bahan mentah dengan aplikasi akhir.
Pengasingan dan Pemeriksaan Balak
Pertama, pekerja atau sistem automatik memeriksa balak yang masuk. Mereka membuang bahan yang tidak sesuai dan mengasingkan balak mengikut saiz dan spesies. Langkah ini membantu mengekalkan kualiti pengeluaran yang konsisten.
Faktor pemeriksaan penting termasuk:
Diameter: Menentukan berapa banyak venir boleh guna yang boleh dihasilkan oleh sesuatu balak.
Panjang: Mesti sepadan dengan peralatan pengupasan dan dimensi panel sasaran.
Spesies kayu: Mempengaruhi kekuatan, berat, warna dan rupa.
Keadaan permukaan:Retak berlebihan, reput, dan kecacatan lain mengurangkan bahan yang boleh digunakan.
Keadaan kelembapan:Mempengaruhi pengkondisian balak dan pengupasan seterusnya.
Pengupasan kulit kayu dan Pemotongan
Seterusnya, mesin pengupas kulit kayu membuang kulit daripada setiap balak. Kulit kayu mengandungi kotoran, batu, dan bahan lain yang boleh merosakkan alat pemotong. Selepas pengupasan kulit kayu, pekerja memotong balak kepada panjang yang sesuai. Pengeluar memanggil bahagian yang disediakan ini sebagai blok pengupas.
Pengondisian Balak
Sebelum pengupasan, pengeluar sering memanaskan blok dengan air panas atau stim. Rawatan ini melembutkan kayu dan meningkatkan keadaan pemotongan. Ia juga membantu mesin pengupas menghasilkan venir yang lebih licin dan lebih konsisten.
Masa pengondisian yang diperlukan bergantung pada spesies kayu, diameter blok, suhu awal, dan kaedah pemanasan. Pengondisian yang betul mengurangkan rintangan pemotongan dan membantu mengehadkan kecacatan permukaan. Walau bagaimanapun, pemanasan berlebihan boleh menjejaskan kualiti venir, jadi pengeluar perlu menetapkan tetapan proses yang sesuai.
2. Mengupas Balak menjadi Kepingan Venir Nipis
Selepas pengkondisian, blok pengupas bergerak ke mesin pelarik venir berputar. Mesin ini mengubah balak pepejal menjadi kepingan kayu nipis yang berterusan. Proses ini menyerupai membuka gulungan kertas gergasi, kecuali bahan itu datang daripada pokok sebenar.
Bagaimanakah Pengupasan Venir Berputar Berfungsi?
Mesin memutarkan balak melawan pisau pemotong yang tajam. Sementara itu, pisau secara beransur-ansur menanggalkan lapisan berterusan dari permukaan balak. Sebatang bar tekanan menyokong kayu semasa pemotongan dan membantu mengawal ketebalan venir.
Proses pengupasan secara amnya mengikut langkah-langkah berikut:
Pengendali memuatkan dan memusatkan blok yang telah disediakan.
Mesin mengikat blok dan memulakan putaran.
Pisau tajam memotong permukaan kayu yang berputar.
Pita venir berterusan bergerak di sepanjang penghantar.
Mesin pemotong memotong pita itu kepada dimensi yang boleh digunakan.
Bergantung pada produk, pengeluar boleh melaraskan ketebalan venir. Banyak aplikasi papan lapis menggunakan venir sekitar 1–3 mm tebal. Pengeluaran venir hiasan mungkin memerlukan bahan yang lebih nipis.
Mengapakah Ketebalan Veneer Penting?
Ketebalan mempengaruhi kekuatan panel, berat, penampilan, dan kecekapan pengeluaran. Ketebalan yang tidak sekata boleh menimbulkan masalah semasa pengeringan dan penekanan. Oleh itu, pengeluar mesti mengekalkan kedudukan pisau yang tepat dan penyusuan yang stabil.
Kepingan veneer berkualiti tinggi sepatutnya mempunyai ketebalan yang agak seragam dan permukaan yang bersih. Ia juga harus mengandungi sesedikit mungkin belahan, lubang, dan kecacatan serius.
3. Pemotongan dan Pengasingan Veneer Hijau
Veneer yang baru dikupas mengandungi kelembapan yang banyak. Pengeluar memanggil bahan ini veneer hijau. Sebelum pengeringan, mereka mesti memotongnya kepada saiz yang sesuai dan membuang bahagian yang tidak sesuai.
Pemotongan Veneer
Mesin pemotongan berkelajuan tinggi memotong pita veneer berterusan kepada panjang dan lebar yang diperlukan. Pengendali boleh melaraskan dimensi pemotongan mengikut spesifikasi papan lapis. Mesin itu juga membuang bahagian tertentu yang rosak dan kecacatan yang jelas.
Pemotongan yang tepat meningkatkan penggunaan bahan. Ia juga menyediakan venir untuk pengangkutan lancar melalui sistem pengeringan.
Penggredan Venir Hijau
Selepas pemotongan, pengeluar menyusun venir mengikut kualiti dan kegunaan yang dimaksudkan. Kepingan berkualiti lebih baik sering menjadi venir muka atau belakang. Gred lebih rendah mungkin digunakan sebagai bahan teras.
Pertimbangan penggredan biasa termasuk:
Mata kayu dan lubang
Belahan dan retakan
Konsistensi ketebalan
Kelicinan permukaan
Perubahan warna kayu
Dimensi keseluruhan kepingan
Pengasingan yang baik membantu pengeluar menggunakan bahan mentah dengan cekap. Ia juga mengurangkan pembaziran yang tidak perlu semasa peringkat pengeluaran seterusnya.
4. Pengeringan Venir: Peringkat Pengeluaran yang Kritikal
Inilah salah satu peringkat yang paling penting: pengeringan venir. Venir segar mengandungi terlalu banyak air untuk ikatan pelekat yang boleh dipercayai. Pengeluar mesti mengurangkan kandungan lembapannya sebelum menggunakan gam.
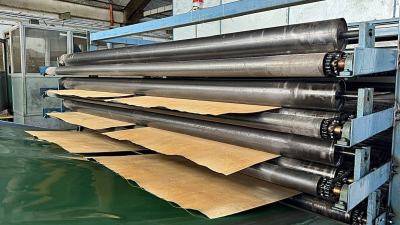
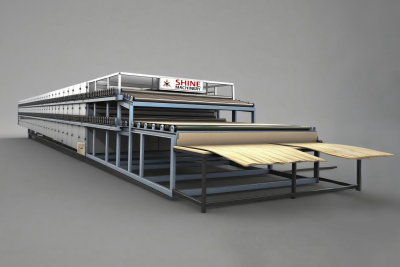
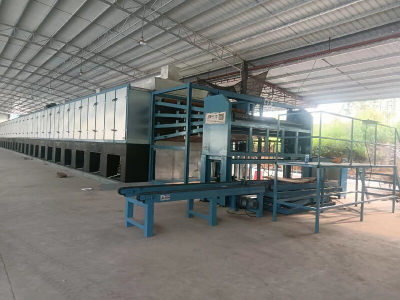
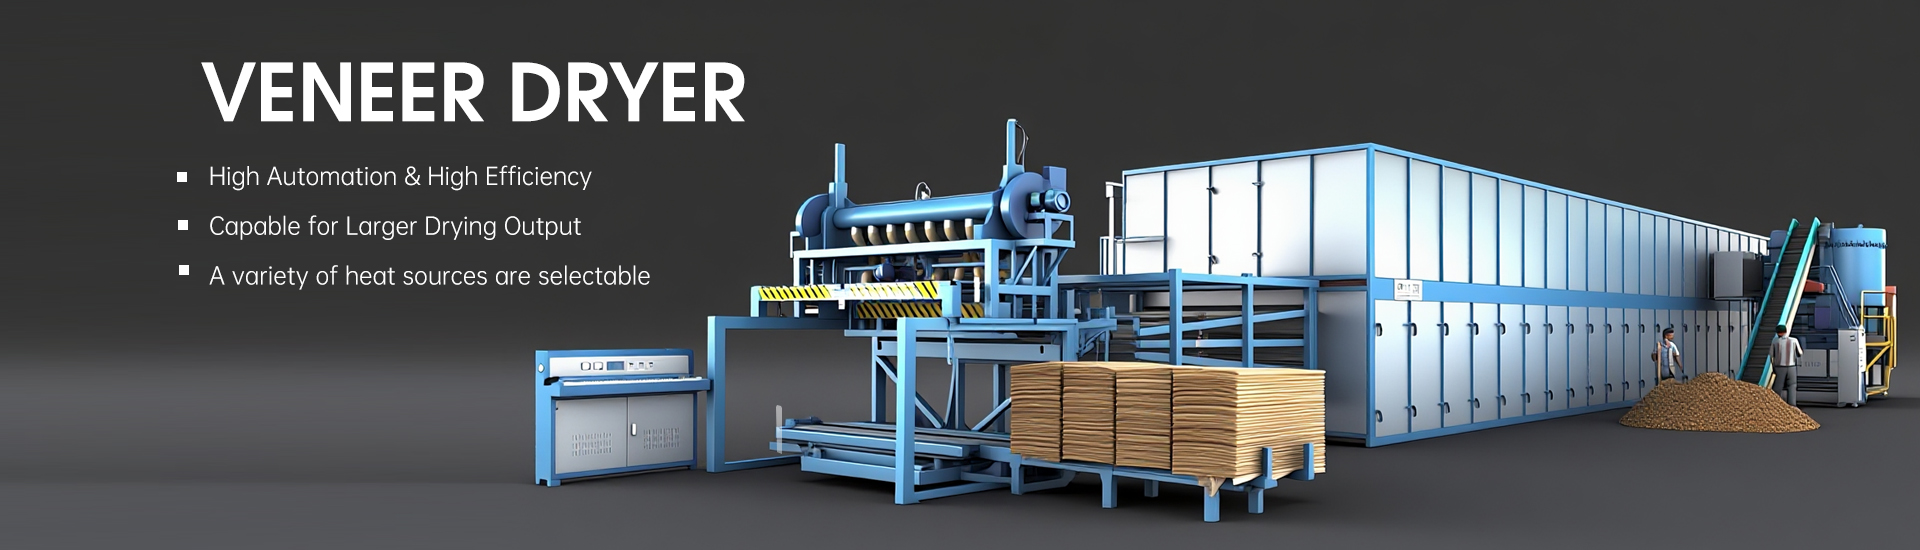
Di sinilah Mesin Pengering Venirmenjadi penting. Ia menghilangkan kelembapan berlebihan sambil mengekalkan bentuk dan kualiti venir yang boleh digunakan. Pengeringan yang baik juga menyokong pengeluaran yang stabil dan prestasi papan lapis yang konsisten.
Mengapakah Pengeluar Perlu Mengeringkan Venir?
Kelembapan berlebihan menimbulkan beberapa masalah pengeluaran. Ia boleh mengganggu ikatan pelekat dan meningkatkan risiko kecacatan berkaitan wap semasa penekanan. Kelembapan yang tidak sekata juga boleh menyebabkan ketidakstabilan dimensi.
Pengeringan yang betul membantu pengeluar mencapai:
Ikatan pelekat yang lebih konsisten
Kestabilan dimensi yang lebih baik
Risiko lepuh dan delaminasi yang lebih rendah
Hasil penekanan panas yang lebih boleh dijangka
Kualiti panel siap yang lebih baik
Bagaimanakah Pengering Venir Berfungsi?
Pengering venir industri biasanya menggunakan udara panas dan sistem pengangkutan mekanikal. Penggelek atau peranti pengangkutan lain menggerakkan kepingan venir melalui zon pengeringan yang berbeza. Kipas mengedarkan udara panas merentasi permukaan venir.
Proses pengeringan melibatkan beberapa parameter penting:
Parameter |
Pertimbangan biasa |
Kelembapan masuk |
Bergantung pada spesies kayu dan keadaan pengupasan |
Kelembapan sasaran |
Selalunya sekitar 2–10%, bergantung pada proses |
Suhu pengeringan |
Biasanya sekitar 90–160°C dalam proses konvensional |
Peredaran udara |
Mesti menyediakan pengagihan haba yang sekata |
Kelajuan suapan |
Menentukan masa tinggal |
Ketebalan venir |
Mempengaruhi masa pengeringan dan pemindahan haba |
Angka-angka ini memberikan panduan umum, bukan tetapan universal. Nilai sebenar bergantung pada spesies, ketebalan, keperluan pelekat, dan reka bentuk pengering.
Mengapakah Kualiti Pengeringan Begitu Penting?
Bayangkan dua keping venir memasuki peringkat penggunaan gam. Satu mempunyai kelembapan yang seragam, manakala satu lagi mengandungi kawasan basah dan terlebih kering. Kedua-duanya mungkin berkelakuan sangat berbeza semasa proses ikatan dan penekanan.
Pengeringan yang tidak sekata boleh menyebabkan keretakan, penggulungan, kerapuhan, dan ikatan yang tidak konsisten. Kelembapan berlebihan juga boleh mencipta tekanan wap di dalam panel. Oleh itu, pengeluar harus memantau kandungan kelembapan dan menyesuaikan keadaan operasi secara berkala.
Di Shandong Shine Machinery, kami percaya pengeringan memerlukan perhatian khusus. Barisan pengeringan yang direka dengan baik membantu pengeluar meningkatkan konsistensi bahan dan kecekapan pengeluaran. Ia juga menyediakan asas yang lebih kukuh untuk pemprosesan papan lapis seterusnya.
5. Pemeriksaan dan Pembaikan Venir
Selepas pengeringan, pengeluar memeriksa venir sekali lagi. Pengeringan boleh mendedahkan kecacatan yang sukar dikenal pasti dalam bahan basah. Pekerja atau sistem pemeriksaan automatik menyemak kelembapan, dimensi dan keadaan permukaan.
Membaiki dan Menggabungkan Venir
Kecacatan kecil tidak semestinya bermakna pengeluar perlu membuang seluruh kepingan. Bergantung pada produk, mereka boleh menampal lubang dan membuang bahagian yang rosak. Mereka juga boleh menyambung kepingan yang lebih kecil melalui penyambungan venir.
Pengeluar mungkin melakukan beberapa operasi:
Buang tepi yang rosak.
Tampal lubang dan bukaan kecil.
Sambung kepingan sempit menjadi kepingan yang lebih besar.
Semak ketebalan dan dimensi.
Susun venir mengikut aplikasi akhirnya.
Peringkat ini meningkatkan hasil bahan yang boleh digunakan. Ia juga membantu menghasilkan lapisan yang lebih seragam untuk pemasangan panel.
6. Mengaplikasikan Pelekat pada Venir
Kini kepingan venir sedia untuk pengaplikasian pelekat. Gam menghubungkan lapisan individu dan membolehkan ia membentuk panel yang kukuh. Pengeluar memilih pelekat mengikut kegunaan yang dimaksudkan bagi papan lapis.
Sistem pelekat biasa termasuk:
Urea-formaldehid (UF): Biasanya digunakan untuk banyak aplikasi dalaman.
Fenol-formaldehid (PF): Biasanya digunakan untuk papan lapis struktur dan gred luaran.
Pelekat terubah suai melamin: Digunakan dalam produk tertentu yang memerlukan rintangan kelembapan yang lebih baik.
Resin khusus lain:Dipilih untuk keperluan prestasi tertentu.
Bagaimanakah Pengeluar Mengaplikasikan Gam?
Penyebar penggelek menyediakan kaedah biasa untuk mengaplikasikan pelekat. Mesin mengagihkan gam ke seluruh permukaan venir pada kadar yang terkawal. Sesetengah barisan pengeluaran juga menggunakan penyemburan atau sistem aplikasi khusus yang lain.
Kuantiti gam amat penting. Pelekat yang terlalu sedikit boleh melemahkan ikatan. Gam yang terlalu banyak boleh meningkatkan kos dan menimbulkan masalah penekanan.
Pengilang juga mesti mempertimbangkan kelikatan pelekat, suhu, masa pemasangan terbuka, dan keseragaman penyebaran. Faktor-faktor ini mempengaruhi prestasi ikatan akhir.
7. Menyusun Vinir dan Membentuk Panel
Selepas penggunaan gam, pekerja atau sistem automatik menyusun vinir menjadi panel. Pengilang memanggil proses ini sebagai penyusunan atau pemasangan papan lapis. Susunan tersebut menentukan sebahagian besar tingkah laku struktur panel siap.
Mengapakah Lapisan Vinir Bersilang antara Satu Sama Lain?
Ciri utama papan lapis ialah laminasi silang. Pengilang biasanya menyusun lapisan vinir bersebelahan dengan urat kayunya berserenjang antara satu sama lain.
Sebagai contoh, pertimbangkan panel lima lapis:
Lapisan pertama: Urat kayu berjalan secara mendatar.
Lapisan kedua: Urat kayu berjalan secara menegak.
Lapisan ketiga: Urat kayu berjalan secara mendatar.
Lapisan keempat: Ira berjalan secara menegak.
Lapisan kelima: Ira berjalan secara mendatar.
Susunan ini membantu mengimbangi kekuatan dalam arah yang berbeza. Ia juga mengurangkan pergerakan dimensi berbanding dengan satu lapisan kayu pepejal.
Banyak panel papan lapis konvensional menggunakan bilangan lapisan yang ganjil. Walau bagaimanapun, pengeluar boleh mereka bentuk binaan yang berbeza untuk memenuhi keperluan khusus.
Membina Struktur Papan Lapis yang Berbeza
Bilangan, ketebalan dan kualiti lapisan venir menentukan binaan panel. Konfigurasi biasa termasuk:
Binaan |
Aplikasi biasa |
3 lapis |
Panel ringan dan perabot |
5 lapis |
Perabot am dan aplikasi dalaman |
7 lapis |
Perabot yang lebih kukuh dan aplikasi struktur |
9 lapis atau lebih |
Aplikasi industri khusus dan tugas berat |
Ini adalah contoh biasa dan bukan peraturan industri yang tetap. Pengeluar menyesuaikan pembinaan mengikut ketebalan, kekuatan dan spesifikasi pelanggan.
8. Pra-Pengepresan Sejuk dan Pengepresan Panas
Setelah pengeluar selesai proses susun lapis, mereka memindahkan pemasangan longgar ke bahagian penekanan. Mesin penekan menukar lapisan venir yang bertindan menjadi panel terikat. Peringkat ini menentukan sama ada helaian individu menjadi satu produk yang stabil.
Prapenekanan Sejuk
Sesetengah barisan pengeluaran menggunakan prapenekan sejuk sebelum penekanan panas. Ia mengenakan tekanan tanpa proses pemanasan utama. Langkah ini memadatkan pemasangan venir dan meningkatkan kestabilan pengendalian.
Prapenekanan juga membantu mengekalkan susunan panel semasa pemindahan. Bukan setiap kilang menggunakan proses yang sama, kerana konfigurasi peralatan berbeza.
Penekanan Panas
Mesin penekan panas mengenakan haba dan tekanan secara serentak. Haba mengaktifkan pelekat, manakala tekanan membawa lapisan venir bersentuhan rapat.
Keadaan operasi biasa berbeza dengan ketara:
Suhu: Selalunya kira-kira 100–180°C, bergantung pada proses.
Tekanan: Bergantung pada pembinaan panel, ketumpatan dan pelekat.
Masa penekanan: Berubah mengikut ketebalan, resin dan peralatan.
Ketebalan panel: Mempengaruhi masa pemanasan dan pengawetan yang diperlukan.
Pengeluar mesti mengimbangi parameter ini dengan teliti. Tekanan yang tidak mencukupi boleh menyebabkan ikatan lemah atau delaminasi. Haba atau tekanan berlebihan boleh merosakkan kayu atau menimbulkan kecacatan lain.
Kami menganggap penekanan panas sebagai salah satu peringkat paling mencabar dalam pengeluaran papan lapis. Hasil yang baik memerlukan penyediaan venir yang konsisten, penggunaan gam yang tepat, dan kawalan penekan yang boleh diharap.
9. Pemangkasan, Pengamplasan, dan Kemasan Permukaan
Selepas penekanan panas, panel perlu dikemaskan. Tepinya mungkin mengandungi venir berlebihan atau bahagian yang tidak sekata. Pengeluar menggunakan gergaji pemangkas untuk mencapai dimensi yang tepat.
Pengamplasan Panel
Mesin pengamplasan melicinkan permukaan panel dan meningkatkan keseragaman ketebalan. Pengeluar boleh memilih tahap pengamplasan yang berbeza mengikut keperluan produk. Sesetengah produk menerima rawatan permukaan tambahan atau lapisan hiasan.
Operasi kemasan mungkin termasuk:
Pemangkasan tepi
Pengamplasan permukaan
Kalibrasi ketebalan
Pemeriksaan permukaan
Aplikasi venir hiasan
Salutan atau lapisan pelindung
Proses tepat bergantung pada produk akhir. Papan lapis pembinaan, papan lapis perabot dan panel hiasan tidak semestinya memerlukan kemasan yang sama.
10. Pemeriksaan Kualiti dan Pembungkusan
Sebelum penghantaran, pengeluar memeriksa panel papan lapis siap. Mereka menyemak dimensi, ketebalan, kualiti permukaan, ikatan dan sifat-sifat lain yang berkaitan. Sesetengah pengeluar juga menjalankan ujian mekanikal dan rintangan kelembapan.
Parameter Kualiti Papan Lapis yang Penting
Item pemeriksaan |
Apa yang diperiksa oleh pengeluar |
Panjang dan lebar |
Ketepatan dimensi |
Ketebalan |
Keseragaman merentas panel |
Kandungan lembapan |
Pematuhan terhadap keperluan produk |
Kekuatan ikatan |
Prestasi pelekat |
Kualiti permukaan |
Retak, lubang dan kecacatan yang kelihatan |
Kerataan |
Leding dan ubah bentuk panel |
Pelepasan formaldehid |
Pematuhan kepada piawaian yang berkenaan |
Keperluan ujian berbeza mengikut gred produk dan pasaran destinasi. Pengeluar mungkin mengikut piawaian seperti EN 314, EN 636, atau spesifikasi kebangsaan yang berkaitan.
Selepas pemeriksaan, pekerja menyusun dan menimbun panel yang lulus. Mereka melindungi permukaan dan tepi sebelum pembungkusan. Akhirnya, kilang menyediakan produk untuk penyimpanan dan pengangkutan.
11. Apakah Jenis Papan Lapis yang Boleh Dihasilkan oleh Pengeluar?
Keperluan pengeluaran yang berbeza menghasilkan produk papan lapis yang berbeza. Pengeluar menyesuaikan spesies kayu, ketebalan venir, jenis pelekat, dan struktur panel untuk memenuhi keperluan pelanggan.
Kategori papan lapis biasa termasuk:
Papan Lapis Kayu Lembut
Papan lapis kayu lembut menggunakan spesies seperti pain dan fir. Pengeluar biasanya menghasilkannya untuk pembinaan, bumbung, sarung dinding, dan lantai.
Papan Lapis Kayu Keras
Papan lapis kayu keras menggunakan spesies seperti birch, poplar, oak, dan maple. Ia sering digunakan untuk pembuatan perabot, kabinet, pintu, dan hiasan dalaman.
Papan Lapis Marin
Papan lapis marin menggunakan venir yang sesuai dan sistem ikatan tahan lembapan. Pengeluar merekanya untuk aplikasi berkaitan lembapan yang mencabar. Walau bagaimanapun, pembeli harus menyemak piawaian dan pensijilan papan lapis marin yang berkenaan.
Papan Lapis Berlapik Filem
Papan lapis berlapik filem mempunyai filem permukaan pelindung. Syarikat pembinaan lazimnya menggunakannya untuk acuan konkrit. Filem itu membantu melindungi permukaan panel dan menyokong penggunaan berulang apabila diselenggara dengan betul.
Papan Lapis Hiasan
Papan lapis hiasan menggunakan venir muka yang menarik atau rawatan permukaan. Ia menawarkan fungsi struktur dan daya tarikan visual. Kilang perabot dan pereka dalaman sering memilih produk ini.
12. Bagaimanakah Pengeringan Venir Mempengaruhi Kualiti Papan Lapis?
Kami telah membincangkan proses pembuatan yang lengkap. Walau bagaimanapun, satu soalan wajar diberi perhatian lebih: mengapakah pengeringan venir mempunyai pengaruh yang begitu besar terhadap papan lapis siap?
Jawapannya melibatkan beberapa faktor pengeluaran yang saling berkaitan.
Pertama, konsistensi kelembapan mempengaruhi ikatan. Pelekat memerlukan keadaan venir yang sesuai untuk membentuk ikatan yang boleh dipercayai. Variasi kelembapan yang besar boleh menghasilkan keputusan yang tidak konsisten.
Kedua, pengeringan mempengaruhi kestabilan dimensi. Kayu secara semula jadi berubah dimensi apabila kandungan kelembapannya berubah. Pengeringan yang betul membantu pengeluar mengawal tingkah laku ini sebelum pemasangan.
Ketiga, pengeringan mempengaruhi kecekapan pengeluaran. Venir yang dikeringkan dengan tidak sempurna boleh meningkatkan kecacatan dan mengganggu pemprosesan seterusnya. Pengeringan yang konsisten membantu mengekalkan aliran kerja pengeluaran yang lebih lancar.
Akhir sekali, pengeringan mempengaruhi penggunaan bahan. Pengeringan berlebihan boleh menjadikan venir rapuh dan meningkatkan keretakan. Pengeringan yang tidak mencukupi boleh menimbulkan masalah ikatan dan penekanan.
Atas sebab-sebab ini, pengeluar harus menganggap peralatan pengeringan sebagai bahagian penting dalam strategi pengeluaran keseluruhan mereka. Satu Mesin Pengering Venir yang sesuai membantu meningkatkan kawalan proses dan menyokong kualiti venir yang konsisten.
Kesimpulan: Kualiti Bermula dengan Setiap Lapisan
Jadi, bagaimanakah papan lapis dihasilkan? Proses ini bermula dengan kayu balak yang dipilih dengan teliti dan berakhir dengan panel siap yang sedia untuk pelbagai aplikasi. Antara peringkat ini, pengeluar perlu menguruskan pengupasan, pemotongan, pengeringan, pelekatan, penyusunan lapisan, penekanan dan kemasan.
Setiap operasi menyumbang kepada hasil akhir. Walau bagaimanapun, kami percaya penyediaan venir memerlukan perhatian khusus. Ketebalan yang konsisten, kandungan lembapan yang sesuai dan keadaan pengeringan yang boleh dipercayai membentuk asas yang kukuh untuk papan lapis berkualiti.
Di Shandong Shine Machinery, kami memahami kepentingan pengeringan venir yang cekap dalam pengeluaran papan lapis moden. Fokus kami adalah membantu pengeluar meningkatkan konsistensi pengeringan, kecekapan pengeluaran dan kualiti produk. Lagipun, walaupun panel papan lapis yang paling kukuh bermula dengan venir yang disediakan dengan baik.
Jika anda merancang barisan pengeluaran papan lapis baharu atau menaik taraf peralatan sedia ada, memilih teknologi pengeringan yang sesuai adalah pelaburan yang berbaloi.