Cara Mengurangkan Pengecutan Venir: 7 Kaedah Terbukti
Nip kayu kelihatan ringkas, tetapi pengeringannya memerlukan kawalan yang teliti. Perubahan kecil dalam kelembapan boleh menjejaskan saiz, bentuk dan kualitinya. Pengecutan yang berlebihan juga boleh menyebabkan keretakan, kedutan dan pembaziran pengeluaran. Bagi pengeluar papan lapis, masalah ini boleh meningkatkan kos operasi dengan cepat.
Di Shandong Shine Machinery, kami memahami cabaran pengeluaran ini. Kami memberi tumpuan kepada penyelesaian pengeringan praktikal yang membantu pengeluar meningkatkan kualiti kepingan. Dalam panduan ini, kami menerangkan punca utama pengecutan nip kayu dan tujuh cara untuk menguranginya. Kami juga membincangkan bagaimana peralatan pengeringan moden menyokong pengeluaran yang stabil.
1. Apakah Punca Pengecutan Nip Kayu?
Sebelum kita membincangkan penyelesaian, kita harus memahami mengapa venir kayu mengecut. Kayu mengandungi air di dalam dinding selnya dan ruang terbuka. Semasa pengeringan, kayu melepaskan kelembapan dan secara beransur-ansur mengubah dimensinya. Proses semula jadi ini menghasilkan perubahan dimensi, terutamanya apabila kandungan lembapan jatuh di bawah titik tepu gentian.
Walau bagaimanapun, bukan setiap keping venir mengecut pada kadar yang sama. Spesies kayu, ketebalan, kelembapan awal, dan keadaan pengeringan semuanya mempengaruhi hasilnya. Kawalan proses yang lemah boleh menjadikan pengecutan normal lebih teruk. Oleh itu, pengeluar perlu mengenal pasti punca utama sebelum melaraskan barisan pengeluaran mereka.
1.1 Perubahan Semula Jadi dalam Struktur Kayu
Kayu secara semula jadi mengembang dan mengecut apabila kandungan lembapannya berubah. Apabila kayu kehilangan air terikat di bawah titik tepu gentian, dinding selnya mengecut. Proses ini menyebabkan pengecutan kayu semasa pengeringan. Spesies kayu yang berbeza juga menunjukkan ciri pengecutan yang berbeza.
Sebagai contoh, spesies kayu keras padat mungkin berkelakuan berbeza daripada kayu lembut yang lebih ringan. Arah ira juga mempengaruhi perubahan dimensi. Pengecutan tangensial secara amnya melebihi pengecutan radial dalam kayu pejal. Walaupun venir mempunyai struktur yang berbeza daripada kayu tebal, sifat kayu asalnya masih penting.
1.2 Variasi Kelembapan Awal yang Berlebihan
Venir yang baru dikupas selalunya mengandungi banyak air. Walau bagaimanapun, kepingan yang berbeza mungkin mempunyai tahap kelembapan awal yang berbeza. Kayu gubal, kayu teras, dan bahagian balak yang berbeza boleh menunjukkan variasi yang ketara. Perbezaan ini menjadikan proses pengeringan venir lebih sukar dikawal.
Apabila satu kelompok mengandungi kedua-dua kepingan basah dan agak kering, masalah boleh timbul. Kepingan yang lebih basah memerlukan masa pengeringan yang lebih lama. Sementara itu, kepingan yang lebih nipis atau lebih kering mungkin kehilangan kelembapan terlalu cepat. Keadaan ini meningkatkan risiko pengeringan venir yang tidak sekata dan kualiti produk yang tidak konsisten.
1.3 Keadaan Pengeringan yang Tidak Wajar
Suhu tinggi tidak secara automatik menghasilkan hasil pengeringan yang lebih baik. Haba yang berlebihan boleh menghilangkan kelembapan permukaan terlalu cepat. Sementara itu, kelembapan dalaman mungkin memerlukan lebih banyak masa untuk keluar. Ketidakseimbangan ini boleh menimbulkan tekanan pengeringan dan kecacatan pengeringan venir yang lain.
Aliran udara yang tidak mencukupi menimbulkan masalah lain. Sesetengah kawasan menerima udara panas yang cukup, manakala kawasan lain kekal agak sejuk. Akibatnya, kepingan yang berbeza mungkin mencapai tahap kelembapan akhir yang berbeza. Kawalan pengeringan yang baik mesti mengimbangi suhu, kelembapan, aliran udara dan kelajuan suapan.
2. Tujuh Cara Berkesan untuk Mengurangkan Pengecutan Venir
Pengeluar tidak dapat menghapuskan sepenuhnya pengecutan kayu semula jadi. Walau bagaimanapun, mereka boleh mengurangkan perubahan dimensi yang berlebihan melalui pengurusan pengeluaran yang lebih baik. Berikut ialah tujuh kaedah praktikal yang kami syorkan untuk pengeluar venir.
2.1 Kawal Kandungan Kelembapan Awal Venir
Pengeringan yang baik bermula sebelum venir memasuki pengering. Pengeluar harus memeriksa kandungan lembapan awal kepingan segar. Meter lembapan yang boleh dipercayai membantu pengendali mengenal pasti perbezaan ketara antara kelompok. Langkah mudah ini memberikan titik permulaan yang berguna untuk pelarasan proses.
Kami mengesyorkan pengasingan venir mengikut beberapa faktor:
Spesies kayu dan ketumpatan.
Ketebalan dan dimensi kepingan.
Kandungan lembapan awal.
Ciri-ciri kayu gubal dan kayu teras.
Retak yang kelihatan, mata kayu, dan kecacatan lain.
Kelompok yang konsisten menjadikan proses pengeringan lebih mudah diurus. Ia juga membantu pengendali memilih parameter pengeringan yang sesuai. Ingat, pengering tidak dapat mengimbangi setiap masalah dalam penyediaan bahan mentah.
2.2 Tetapkan Suhu Pengeringan Venir yang Betul
Suhu secara langsung mempengaruhi seberapa cepat venir melepaskan lembapan. Walau bagaimanapun, tetapan yang betul bergantung pada beberapa keadaan pengeluaran. Ini termasuk spesies kayu, ketebalan, lembapan awal, dan reka bentuk peralatan.
Suhu pengeringan venir yang terlalu tinggi boleh meningkatkan kelajuan pengeringan permukaan. Ia juga boleh mencipta kecerunan kelembapan dan tekanan pengeringan yang tidak perlu. Sebaliknya, suhu yang kekal terlalu rendah boleh memanjangkan masa pengeluaran.
Kami mengesyorkan membangunkan jadual suhu yang sesuai melalui ujian pengeluaran. Pengendali juga harus memantau suhu venir sebenar apabila boleh. Jangan bergantung hanya pada paparan pengering. Matlamatnya ialah penyingkiran kelembapan yang stabil, bukan sekadar mencapai suhu tertinggi yang mungkin.
2.3 Laraskan Kelajuan Pengeringan Venir
Kelajuan pengeringan memainkan peranan penting dalam kestabilan dimensi. Jika venir kehilangan kelembapan terlalu cepat, permukaannya mungkin kering sebelum lapisan dalamannya. Keadaan ini boleh mencipta taburan kelembapan yang tidak sekata dan tekanan dalaman.
Kadar suapan harus sepadan dengan keperluan pengeringan sebenar. Lembaran yang lebih tebal biasanya memerlukan lebih banyak masa pengeringan berbanding lembaran yang lebih nipis. Spesies yang berbeza juga mungkin memerlukan tetapan yang berbeza. Oleh itu, pengendali harus melaraskan kelajuan penghantar mengikut keadaan pengeluaran sebenar.
Pertimbangkan pemeriksaan praktikal ini:
Bandingkan ketebalan lembaran yang masuk.
Pantau tahap kelembapan di alur keluar pengering.
Periksa pengeringan permukaan yang berlebihan.
Laraskan kelajuan penghantar apabila keadaan berubah.
Rekod keputusan bagi setiap kelompok pengeluaran.
Kitaran pengeringan yang sedikit lebih lama mungkin meningkatkan konsistensi produk. Lebih penting lagi, ia dapat mengurangkan pembaziran daripada lembaran yang terlebih kering atau kurang kering.
2.4 Kekalkan Peredaran Udara Panas yang Konsisten
Aliran udara mengagihkan haba ke seluruh permukaan venir. Aliran udara yang lemah mencipta perbezaan suhu di dalam ruang pengeringan. Akibatnya, sesetengah lembaran kering lebih cepat daripada yang lain.
Peredaran udara panas yang berkesan membantu mengekalkan keadaan pengeringan yang lebih konsisten. Pengendali perlu memeriksa kipas, saluran, penapis dan alur keluar udara secara berkala. Laluan yang tersekat boleh mengurangkan aliran udara dan menyebabkan pengeringan tidak sekata.
Kami mencadangkan agar komponen peralatan berikut diperiksa:
Kipas edaran dan motor kipas.
Saluran udara dan saluran pengagihan.
Penapis dan bukaan pengudaraan.
Perbezaan suhu alur keluar udara.
Penjajaran penghantar dan keadaan pemuatan.
Aliran udara yang konsisten menyokong kawalan kualiti venir yang lebih baik. Ia juga membantu pengeluar mencapai hasil pengeringan yang lebih boleh dijangka.
2.5 Pantau Kandungan Lembapan Akhir Venir
Pengeringan hendaklah dihentikan apabila venir mencapai tahap lembapan yang diperlukan. Pengeringan berlebihan membazirkan tenaga dan mungkin mengurangkan fleksibiliti kepingan. Pengeringan yang tidak mencukupi juga boleh menyebabkan masalah ikatan semasa pengeluaran papan lapis.
Kandungan lembapan venir yang betul bergantung pada spesies kayu, pelekat dan aplikasi akhir. Sesetengah proses pengeluaran menggunakan sasaran sekitar 6%–12%. Walau bagaimanapun, julat ini hendaklah dijadikan rujukan awal sahaja. Pengeluar mesti mengesahkan keperluan sebenar mereka melalui spesifikasi pelekat dan ujian pengeluaran.
Kami mengesyorkan mengukur beberapa keping venir daripada kedudukan pengering yang berbeza. Periksa kedua-dua permukaan kepingan dan kelompok pengeluaran yang berbeza apabila boleh. Pendekatan ini memberikan maklumat yang lebih boleh dipercayai daripada menguji hanya satu sampel yang mudah diperoleh.
2.6 Gunakan Pelarasan Pengeringan Secara Berperingkat
Perubahan mendadak dalam keadaan pengeringan boleh menyebabkan pengeluaran tidak stabil. Sebagai contoh, meningkatkan suhu dan kelajuan penghantar secara serentak menyukarkan penyelesaian masalah. Pengendali mungkin sukar untuk mengenal pasti pelarasan mana yang menyebabkan hasil tersebut.
Pendekatan yang lebih terkawal menghasilkan keputusan yang lebih jelas. Ubah satu parameter utama pada satu masa apabila boleh. Kemudian bandingkan bacaan kelembapan, dimensi kepingan dan kecacatan yang kelihatan.
Kaedah ini juga membantu pengeluar membina jadual pengeringan yang boleh dipercayai. Simpan rekod tetapan yang berjaya untuk pelbagai spesies dan ketebalan. Lama-kelamaan, rekod ini menjadi pengetahuan pengeluaran yang berharga.
2.7 Tingkatkan Pengendalian dan Penyimpanan Venir
Proses pengeringan tidak berakhir apabila kepingan keluar dari mesin. Pengendalian yang tidak betul boleh menyebabkan variasi kelembapan baharu. Venir kering boleh menyerap kelembapan daripada udara sekeliling yang lembap. Ini boleh menyebabkan perubahan dimensi sebelum peringkat pengeluaran seterusnya.
Pengeluar harus mengikuti beberapa amalan asas:
Simpan venir kering di kawasan yang bersih dan kering.
Jauhkan susunan daripada pendedahan air secara langsung.
Elakkan pendedahan yang tidak perlu kepada kelembapan yang berubah-ubah.
Gunakan permukaan susunan yang rata dan stabil.
Lindungi kepingan semasa pengangkutan.
Proses venir kering dalam jadual pengeluaran yang sesuai.
Penyimpanan yang betul membantu mengekalkan keseimbangan kelembapan yang dicapai semasa pengeringan. Jika tidak, walaupun pengering yang dikawal dengan baik mungkin memberikan hasil yang mengecewakan.
3. Bagaimanakah Mesin Pengering Venir Membantu Mengurangkan Pengecutan?
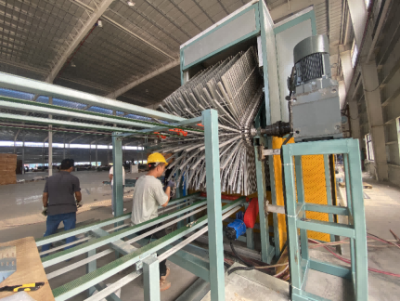
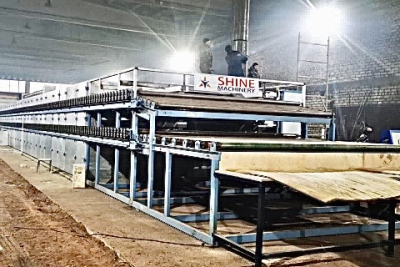
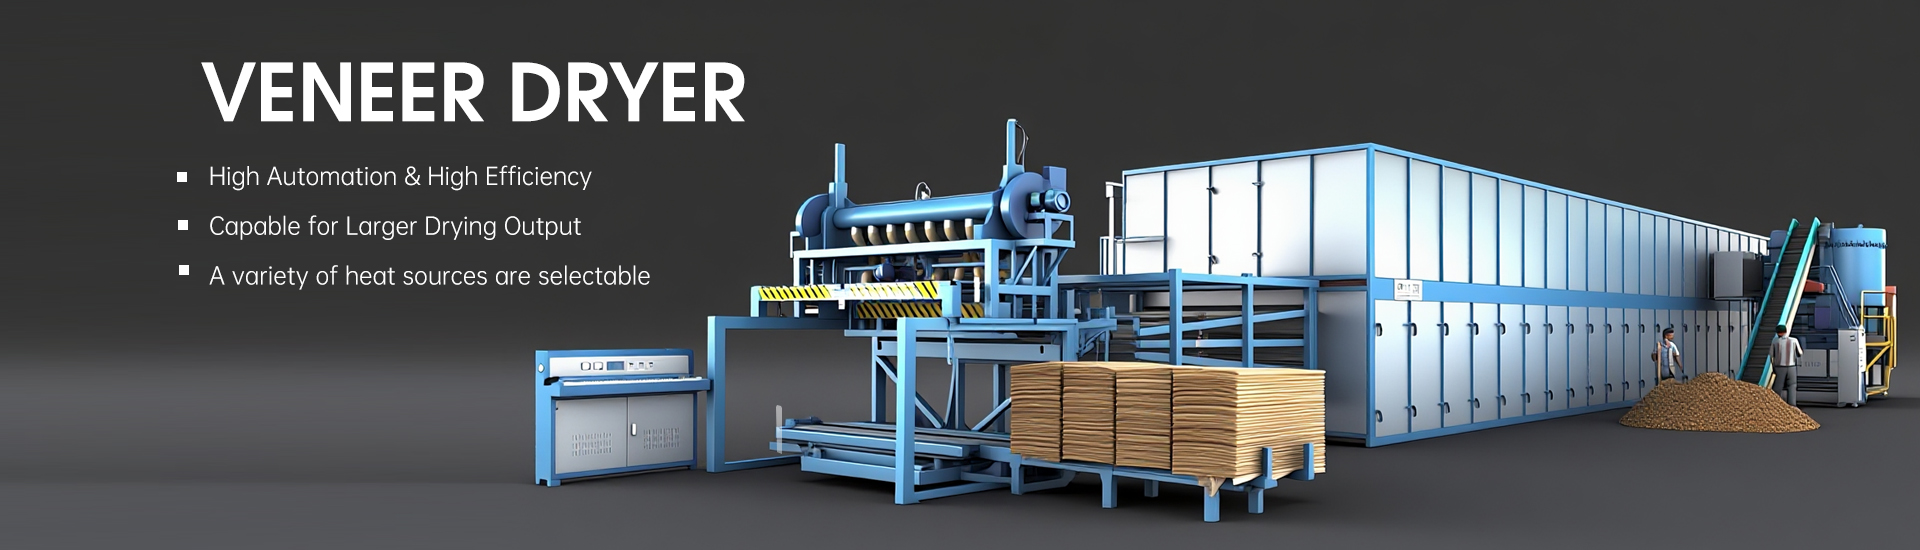
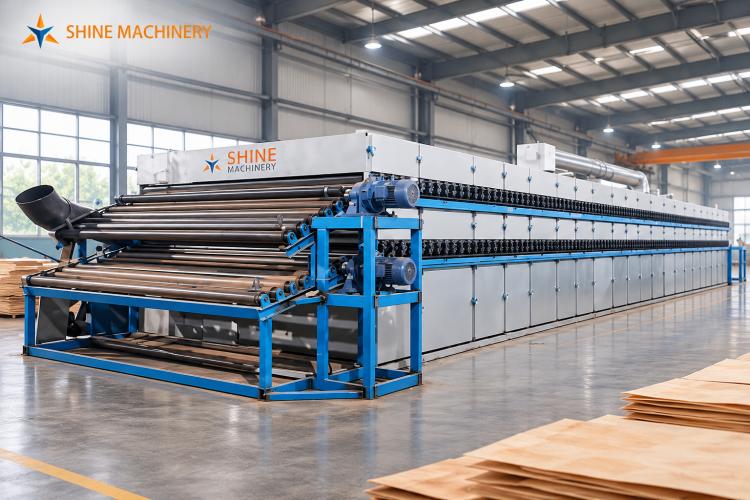
Prestasi peralatan mempunyai pengaruh besar terhadap konsistensi pengeringan. Pengering venir industri moden menyediakan pemanasan terkawal dan aliran udara berterusan. Ia juga membantu pengendali mengurus kelajuan pengeluaran dan keadaan pengeringan.
Di Shandong Shine Machinery, kami memberi tumpuan kepada penyelesaian peralatan yang praktikal. Matlamat kami adalah untuk membantu pengeluar papan lapis mencapai prestasi pengeringan yang stabil. Kami percaya peralatan yang boleh dipercayai harus menyokong kedua-dua kualiti produk dan kecekapan pengeluaran.
3.1 Taburan Suhu yang Lebih Konsisten
Sistem pengeringan yang direka dengan baik mengagihkan haba di seluruh kawasan kerja. Ini membantu mengurangkan perbezaan suhu antara kepingan venir. Pemanasan yang konsisten juga menjadikan parameter pengeringan lebih mudah diurus.
Walau bagaimanapun, keseragaman suhu bergantung pada reka bentuk dan penyelenggaraan peralatan. Pengendali mesti memeriksa kipas, saluran, dan komponen pemanasan secara berkala. Peralatan yang baik memerlukan tabiat pengendalian yang baik.
3.2 Aliran Udara dan Penyingkiran Kelembapan yang Lebih Baik
Aliran udara yang berkesan membantu menyingkirkan kelembapan yang tersejat dari permukaan venir. Ia juga menyokong pemindahan haba yang lebih konsisten. Bersama-sama, faktor-faktor ini meningkatkan kestabilan proses pengeringan.
Pengilang harus memberi perhatian kepada halaju udara dan kelembapan. Kedua-duanya mempengaruhi penyingkiran kelembapan dan prestasi pengeringan. Sistem aliran udara yang sesuai dapat mengurangkan risiko pengeringan venir yang tidak sekata.
3.3 Pelarasan Kelajuan Pengeringan yang Fleksibel
Pengering venir berterusan membolehkan pengendali melaraskan kelajuan penghantar. Fleksibiliti ini membantu menyesuaikan ketebalan kepingan dan keadaan kelembapan yang berbeza. Ia juga menyokong pengeluaran yang konsisten merentas bahan mentah yang berubah-ubah.
Sebagai contoh, venir yang lebih tebal mungkin memerlukan masa kediaman yang lebih lama. Kepingan yang lebih nipis biasanya memerlukan masa yang lebih singkat dalam keadaan yang serupa. Pengendali boleh melaraskan kelajuan suapan mengikut keputusan ujian sebenar.
3.4 Peningkatan Kecekapan Pengeluaran
Teknologi pengeringan venir moden menggabungkan sistem pemanasan, aliran udara dan penghantar. Komponen-komponen ini berfungsi bersama untuk mengekalkan pengeluaran berterusan. Operasi yang stabil membantu mengurangkan masa henti yang tidak perlu dan pembaziran bahan.
Sistem pengeringan yang sesuai juga menyokong proses pembuatan papan lapis. Ia menyediakan venir untuk proses pelekatan, penekanan dan pemprosesan seterusnya. Akhirnya, kawalan kelembapan yang lebih baik membantu pengeluar meningkatkan kualiti pengeluaran keseluruhan mereka.
4. Kecacatan Biasa dalam Pengeringan Venir yang Perlu Dielakkan
Pengecutan jarang berlaku secara bersendirian. Keadaan pengeringan yang tidak baik boleh menimbulkan beberapa masalah berkaitan. Mengenal pasti kecacatan ini membantu pengendali membetulkan isu pengeluaran lebih awal.
Kecacatan biasa
Punca yang mungkin
Tindakan yang disyorkan
Pengecutan berlebihan |
Kehilangan lembapan yang tidak terkawal |
Laraskan keadaan pengeringan |
Retak permukaan |
Tekanan pengeringan berlebihan |
Optimumkan suhu |
Lengkung venir |
Taburan kelembapan tidak sekata |
Tingkatkan aliran udara |
Pengeringan tidak sekata |
Peredaran haba tidak konsisten |
Periksa kipas dan saluran |
Nipis kayu rapuh |
Pengeringan berlebihan |
Kawal kelembapan akhir |
Ikatan lemah |
Kandungan kelembapan tidak betul |
Semak keperluan pelekat |
Masalah-masalah ini sering berkongsi punca yang serupa. Oleh itu, pengeluar harus menilai keseluruhan proses pengeringan dan bukannya memberi tumpuan kepada kecacatan individu.
4.1 Elakkan Pengeringan Berlebihan dan Pengeringan Kurang
Kedua-dua keadaan mempengaruhi pengeluaran hiliran. Nipis kayu yang dikeringkan berlebihan mungkin menjadi rapuh dan sukar dikendalikan. Nipis kayu yang dikeringkan kurang mungkin mengganggu prestasi pelekat dan kualiti penekanan.
Kami mengesyorkan menetapkan sasaran kelembapan yang jelas untuk setiap jenis produk. Ujian berkala juga membantu pengendali mengenal pasti masalah sebelum kelompok besar menjadi rosak.
4.2 Wujudkan Sistem Kawalan Kualiti yang Boleh Dipercayai
Kawalan kualiti venir yang baik memerlukan pengukuran dan dokumentasi yang konsisten. Pengendali perlu merekodkan parameter pengeluaran penting bagi setiap kelompok.
Parameter berguna termasuk:
Kandungan lembapan awal (%).
Kandungan lembapan akhir (%).
Ketebalan venir (mm).
Suhu pengeringan (°C).
Kelajuan penghantar (m/min).
Masa pengeringan (s atau min).
Kelembapan ambien (%).
Kadar kecacatan (%).
Rekod ini membantu pengeluar mengenal pasti trend dan menambah baik tetapan pengeluaran. Ia juga menjadikan penyelesaian masalah lebih mudah.
5. Cara Mengoptimumkan Proses Pengeringan Venir Anda
Mengurangkan pengecutan memerlukan lebih daripada pembelian peralatan baharu. Pengeluar memerlukan pendekatan menyeluruh yang menggabungkan penyediaan bahan mentah, kawalan proses dan penyelenggaraan peralatan.
Kami mengesyorkan mengikuti aliran kerja praktikal ini:
Periksa balak yang masuk dan venir yang baru dikupas.
Ukur kandungan lembapan awal.
Susun kepingan mengikut spesies dan ketebalan.
Pilih parameter pengeringan yang sesuai.
Pantau suhu dan aliran udara.
Periksa kelajuan penghantar dan lembapan akhir.
Periksa kepingan kering untuk pengecutan dan kecacatan lain.
Simpan venir siap di bawah keadaan yang stabil.
Aliran kerja ini menghasilkan proses pengeluaran yang boleh diulang. Ia juga membantu pengendali membuat keputusan berdasarkan ukuran sebenar dan bukan tekaan.
Bagi pengeluar dengan jumlah pengeluaran yang besar, pemantauan automatik boleh memberikan manfaat tambahan. Ia membantu pengendali menjejak keadaan yang berubah dan mengekalkan output yang konsisten. Namun begitu, pemeriksaan manual secara berkala tetap penting.
6. Kesimpulan: Pengeringan Lebih Baik, Pengecutan Lebih Sedikit
Pengecutan venir ialah hasil semula jadi daripada kehilangan lembapan. Walau bagaimanapun, pengecutan berlebihan tidak semestinya menjadi masalah pengeluaran biasa. Pengeluar boleh mengurangkan perubahan dimensi melalui pengurusan lembapan yang lebih baik, suhu yang sesuai dan aliran udara yang konsisten.
Di Shandong Shine Machinery, kami percaya peralatan pengeringan yang boleh dipercayai memainkan peranan penting dalam pengeluaran papan lapis moden. Sistem pengeringan yang dikonfigurasikan dengan betul membantu pengeluar meningkatkan konsistensi produk dan mengurangkan pembaziran bahan.
Adakah anda mencari pengering venir industri yang sesuai untuk barisan pengeluaran anda? Hubungi pasukan kami untuk membincangkan spesies kayu, ketebalan venir, kapasiti pengeluaran dan keperluan pengeringan anda. Kami sedia membantu anda mencari penyelesaian yang praktikal.