Mengapa Pengeringan Venir Tidak Sekata?
Pengeringan venir yang tidak sekata boleh mengurangkan kualiti produk, meningkatkan kos tenaga dan memperlahankan pengeluaran. Sesetengah kepingan keluar dari pengering terlalu basah, manakala yang lain menjadi rapuh akibat haba berlebihan. Masalah ini sering menunjukkan perbezaan dalam bahan mentah, aliran udara, suhu atau kelajuan suapan. Di Shandong Shine Machinery, kami percaya pengeringan yang konsisten bermula dengan memahami faktor-faktor ini.
Proses pengeringan venir yang boleh dipercayai melakukan lebih daripada sekadar membuang air. Ia menyediakan setiap kepingan untuk pelekat, penekanan panas dan pemprosesan selanjutnya. Apabila pengeluar mengawal kelembapan dengan teliti, mereka dapat mengurangkan pembaziran dan meningkatkan kecekapan pengeluaran. Jadi, mengapakah pengeringan venir tidak sekata, dan apakah yang boleh anda lakukan mengenainya?
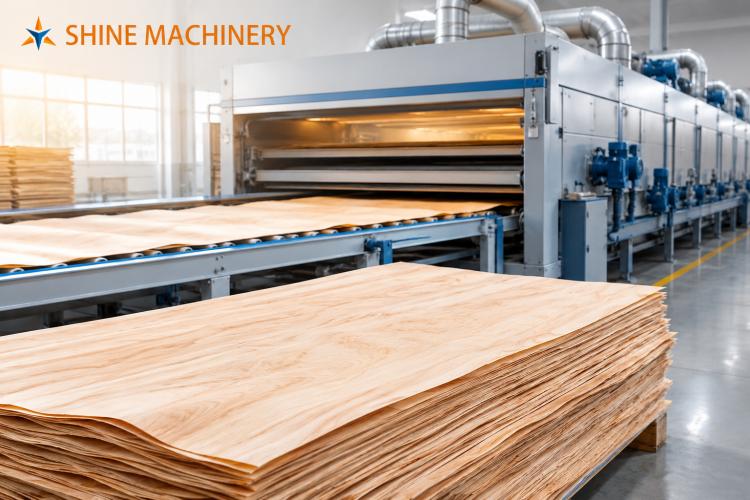
Apakah Maksud Pengeringan Venir yang Tidak Sekata?
Pengeringan tidak sekata berlaku apabila kepingan venir mencapai tahap kelembapan yang berbeza di bawah keadaan pengeluaran yang sama. Ia juga boleh berlaku dalam satu kepingan, meninggalkan sesetengah kawasan lebih lembap daripada yang lain. Perbezaan ini mungkin muncul walaupun barisan pengeringan beroperasi secara berterusan. Oleh itu, pengendali harus memeriksa kedua-dua kepingan individu dan keseluruhan kelompok pengeluaran.
Tanda-tanda Biasa Pengeringan Tidak Sekata
Anda selalunya boleh mengenal pasti masalah pengeringan dengan memeriksa venir sejurus selepas ia keluar dari pengering. Perhatikan tanda-tanda amaran ini:
Tampalan basah: Sesetengah kawasan mengekalkan lebih banyak kelembapan daripada kayu di sekelilingnya.
Tepi rapuh: Pengeringan berlebihan menjadikan sesetengah bahagian mudah patah dan mudah pecah.
Meleding atau menggulung: Kehilangan kelembapan yang tidak sekata mencipta tegasan dalaman dan mengubah bentuk kepingan.
Bacaan kelembapan tidak konsisten:Helaian daripada kelompok yang sama menunjukkan perbezaan yang ketara.
Masalah ikatan:Kelembapan berlebihan atau tidak mencukupi boleh menjejaskan prestasi pelekat semasa pengeluaran papan lapis.
Kadar penolakan yang lebih tinggi:Lembaran tambahan memerlukan pengeringan semula, pengasingan, atau pelupusan.
Gejala-gejala ini sering muncul bersama, tetapi ia tidak semestinya berkongsi satu punca. Sebagai contoh, lembaran basah mungkin menunjukkan aliran udara yang lemah atau kelajuan suapan yang berlebihan. Tepi rapuh sebaliknya mungkin menunjukkan haba yang berlebihan atau jadual pengeringan yang tidak sesuai.
7 Punca Utama Pengeringan Venir yang Tidak Sekata
Beberapa faktor mempengaruhi seberapa cepat venir kehilangan kelembapan. Memahami kesannya membantu pengendali mencari masalah sebenar dan bukannya membuat pelarasan secara rawak.
1. Kandungan Kelembapan Awal yang Tidak Sekata
Venir yang baru dikupas mengandungi air, tetapi kandungan kelembapan awalnya berbeza-beza. Spesies kayu, keadaan balak, masa penyimpanan, dan keadaan pengupasan semuanya mempengaruhi taburan kelembapan. Malah lembaran daripada balak yang sama mungkin memasuki pengering dengan tahap kelembapan yang berbeza.
Apabila pengendali mencampurkan kepingan yang sangat basah dan agak kering, pengering menghadapi permintaan yang berbeza. Sesetengah kepingan memerlukan lebih masa untuk melepaskan air, manakala yang lain mencapai sasaran lebih awal. Satu tetapan tetap mungkin tidak menghasilkan keputusan yang konsisten merentas setiap kepingan.
Cara meningkatkan konsistensi:
Periksa tahap kelembapan awal merentas sampel yang mewakili.
Asingkan kelompok apabila perbezaan kelembapan menjadi ketara.
Kumpulkan venir mengikut spesies kayu dan ketebalan apabila praktikal.
Elakkan kelewatan yang tidak perlu antara pengupasan dan pengeringan.
Laraskan parameter pengeringan mengikut keadaan bahan sebenar.
Di syarikat kami, kami menggalakkan pengeluar mempertimbangkan konsistensi bahan mentah sebelum menukar tetapan peralatan. Proses pengeluaran yang diurus dengan baik bermula sebelum venir memasuki pengering.
2. Pengagihan Aliran Udara yang Lemah
Aliran udara memainkan peranan utama dalam pengeringan venir. Udara panas memindahkan haba ke permukaan kayu dan membawa keluar kelembapan yang dilepaskan. Apabila udara sampai ke sesetengah kawasan dengan lebih berkesan berbanding kawasan lain, kadar pengeringan menjadi tidak konsisten.
Sebagai contoh, kepingan berhampiran laluan aliran udara yang kuat mungkin kering lebih cepat daripada kepingan di zon peredaran yang lebih lemah. Laluan udara yang tersekat, penapis kotor, kipas rosak dan pengagihan udara yang lemah boleh memburukkan lagi masalah ini.
Mesin pengering venir memerlukan aliran udara yang seimbang untuk memberikan hasil yang konsisten. Sekadar menambah kelajuan kipas mungkin tidak menyelesaikan masalah. Dalam sesetengah kes, pengendali perlu mengenal pasti laluan yang tersekat atau membetulkan ketidakseimbangan antara bahagian pengering yang berbeza.
Langkah penyelesaian masalah praktikal:
Periksa kipas, penapis, saluran dan alur keluar udara secara berkala.
Periksa bunyi atau getaran luar biasa daripada kipas peredaran.
Bandingkan bacaan kelembapan merentas kedudukan pengering yang berbeza.
Buang timbunan bahan yang menghalang pergerakan udara.
Minta juruteknik bertauliah memeriksa keseimbangan aliran udara apabila masalah berterusan.
Teknologi pengeringan moden boleh meningkatkan pengagihan udara merentas berbilang dek dan zon pengering. Walau bagaimanapun, penyelenggaraan berkala tetap penting untuk operasi yang boleh dipercayai.
3. Suhu Tidak Konsisten Merentas Zon Pengering
Suhu mempengaruhi berapa cepat air meninggalkan venir. Haba berlebihan boleh mempercepatkan pengeringan permukaan, meningkatkan kerapuhan, dan menyumbang kepada kecacatan kualiti. Haba yang tidak mencukupi mungkin menyebabkan sesetengah kepingan terlalu basah apabila keluar dari mesin.
Talian pengeringan berterusan selalunya menggunakan beberapa zon dengan keadaan operasi yang berbeza. Setiap zon menyumbang kepada penyingkiran kelembapan dengan cara yang berbeza. Jika satu zon beroperasi di luar julat yang dimaksudkan, keseluruhan proses pengeringan mungkin menjadi kurang konsisten.
Perbezaan suhu boleh berpunca daripada penderia yang rosak, pengagihan haba yang tidak sekata, masalah pembakar, atau bekalan haba yang tidak stabil. Pengendali harus menyiasat isu-isu ini sebelum membuat perubahan suhu yang besar.
Cara meningkatkan kawalan suhu:
Rekod bacaan suhu daripada setiap zon pengering.
Bandingkan bacaan sebenar dengan tetapan operasi yang disyorkan.
Periksa penderia suhu dan sistem kawalan.
Periksa sistem pemanasan untuk keluaran yang tidak stabil.
Laraskan tetapan zon secara beransur-ansur dan pantau hasilnya.
Suhu yang betul bergantung pada spesies kayu, ketebalan venir, kelembapan awal dan reka bentuk peralatan. Tiada satu tetapan tunggal yang sesuai untuk setiap barisan pengeluaran.
4. Kelajuan Suapan yang Tidak Betul
Kelajuan penghantar menentukan berapa lama setiap kepingan kekal di dalam pengering. Jika barisan bergerak terlalu cepat, venir mungkin keluar sebelum mencapai kandungan kelembapan sasarannya. Jika barisan bergerak terlalu perlahan, sesetengah kepingan mungkin terlebih kering dan membazirkan tenaga.
Masalah menjadi lebih ketara apabila pengeluar menukar ketebalan venir atau memproses bahan mentah yang lebih basah. Tetapan kelajuan yang berkesan untuk satu kelompok mungkin tidak berkesan untuk kelompok lain. Oleh itu, pengendali harus menganggap kelajuan suapan sebagai sebahagian daripada strategi pengeringan yang lengkap.
Tindakan yang disyorkan termasuk:
Ukur kandungan kelembapan di pintu keluar pengering.
Bandingkan keputusan pada kelajuan penghantar yang berbeza.
Semak sama ada helaian basah berkelompok semasa operasi berkelajuan tinggi.
Laraskan kelajuan dalam langkah kecil dan bukannya membuat perubahan mendadak.
Selaraskan pelarasan kelajuan dengan tetapan suhu dan aliran udara.
Kelajuan pengeluaran yang stabil harus mengimbangi kualiti pengeringan, output dan penggunaan tenaga. Operasi yang lebih pantas tidak semestinya bermakna produktiviti yang lebih baik.
5. Ketebalan Venir dan Spesies Kayu yang Berbeza
Tidak semua helaian venir bertindak balas terhadap haba dengan cara yang sama. Helaian tebal biasanya memerlukan keadaan pengeringan yang berbeza daripada helaian nipis. Spesies kayu juga berbeza dari segi ketumpatan, struktur dan pergerakan kelembapan.
Apabila pengendali memproses bahan bercampur tanpa pelarasan yang sesuai, sesetengah helaian mungkin kering lebih cepat daripada yang lain. Ini boleh berlaku walaupun aliran udara dan suhu kekal stabil.
Sebagai contoh, tetapan pengering yang direka untuk venir nipis yang mudah dikeringkan mungkin tidak sesuai untuk helaian yang lebih tebal. Begitu juga, kayu padat mungkin bertindak balas secara berbeza daripada kayu ringan dalam keadaan yang sama.
Untuk mengurangkan perbezaan berkaitan bahan:
Ukur ketebalan venir secara berkala.
Asingkan bahan apabila keperluan pengeringannya berbeza dengan ketara.
Tetapkan resipi operasi yang sesuai untuk spesies biasa.
Rekod keputusan daripada kelompok pengeluaran sebelumnya.
Semak semula tetapan setiap kali bahan mentah berubah.
Langkah-langkah ini membantu pengendali membuat pelarasan yang berinformasi dan bukannya bergantung pada tekaan. Ia juga menyokong pengeluaran venir yang lebih boleh dijangka.
6. Pemunggahan Berlebihan atau Penyuapan Kepingan yang Lemah
Cara pengendali menyuap venir ke dalam pengering boleh mempengaruhi aliran udara dan pemindahan haba. Kepingan yang bertindih, jarak yang tidak sekata dan penjajaran yang tidak betul boleh menghalang udara panas daripada sampai ke setiap permukaan secara sekata.
Pemunggahan berlebihan juga boleh meningkatkan permintaan terhadap sistem pemanasan dan peredaran. Akibatnya, sesetengah kawasan mungkin kering lebih perlahan daripada yang dijangka.
Malah mesin yang direka dengan baik tidak dapat mengimbangi setiap masalah suapan. Pengendali harus mengikut cadangan pemuatan pengeluar peralatan dan memastikan aliran bahan kekal stabil.
Semak perkara-perkara ini semasa pengeluaran:
Suapkan helaian dalam arah yang betul.
Elakkan pertindihan yang tidak perlu dan jarak yang tidak sekata.
Pastikan laluan penghantar bersih dan tidak terhalang.
Semak sama ada helaian bergerak dengan lancar melalui setiap bahagian.
Kekalkan pemuatan yang konsisten merentas lebar kerja.
Amalan suapan yang baik meningkatkan konsistensi pengeringan dan membantu mesin beroperasi lebih dekat dengan kapasiti yang dimaksudkan.
7. Pemantauan dan Kawalan Kelembapan yang Lemah
Pengering mungkin kelihatan beroperasi secara normal sambil menghasilkan tahap kelembapan yang tidak konsisten. Tanpa pengukuran yang boleh dipercayai, pengendali mungkin terlepas tanda-tanda awal masalah.
Pemeriksaan visual semata-mata tidak dapat mendedahkan kandungan lembapan sebenar setiap kepingan. Permukaan venir mungkin kelihatan kering walaupun mengekalkan lembapan berlebihan di dalam. Kepingan lain mungkin kelihatan memuaskan tetapi menjadi rapuh semasa pengendalian.
Pemantauan lembapan memberikan pengendali maklumat yang lebih baik untuk melaraskan proses pengeringan. Bergantung pada barisan pengeluaran, pengeluar boleh menggunakan meter mudah alih, prosedur pensampelan, atau sistem pengukuran dalam talian.
Rutin pemantauan yang praktikal harus merangkumi:
Memeriksa kepingan wakil daripada setiap kelompok pengeluaran.
Mengukur lembapan pada kedudukan berbeza merentasi lebar kerja.
Merekod keputusan bersama suhu dan kelajuan penghantar.
Membandingkan bacaan daripada zon pengering atau tempoh operasi yang berbeza.
Menyiasat variasi berulang dan bukan sekadar membetulkan kepingan individu.
Pemantauan dalam talian boleh memberikan maklum balas berguna untuk kawalan proses. Apabila pengendali menghubungkan bacaan lembapan dengan data operasi, mereka dapat mengenal pasti corak dan membuat keputusan yang lebih baik.
Cara Mendiagnosis Pengeringan Tidak Sekata Langkah demi Langkah
Apabila pengeringan tidak sekata berlaku, menukar beberapa tetapan sekaligus menyukarkan penyelesaian masalah. Kami mengesyorkan pendekatan berstruktur yang menghubungkan kecacatan yang kelihatan dengan keadaan operasi yang boleh diukur.
Langkah 1: Kenal Pasti Corak
Pertama, tentukan sama ada masalah itu menjejaskan kepingan individu, satu bahagian pengering, atau keseluruhan kelompok pengeluaran. Periksa sama ada kawasan basah muncul secara konsisten pada sisi yang sama atau pada kedudukan yang sama.
Maklumat ini boleh membantu membezakan masalah bahan daripada masalah aliran udara atau peralatan.
Langkah 2: Ukur Kandungan Kelembapan
Kumpul sampel yang mewakili dari pintu keluar pengering. Ukur beberapa kepingan dan bukannya bergantung pada satu bacaan. Rekod keputusan dan bandingkannya dengan keperluan pengeluaran anda.
Kandungan kelembapan sasaran bergantung pada aplikasi yang dimaksudkan, sistem pelekat, spesies kayu, dan keadaan pembuatan. Sentiasa ikut spesifikasi untuk produk anda.
Langkah 3: Semak Data Operasi
Periksa suhu, kelajuan penghantar, operasi kipas dan ukuran kelembapan yang tersedia. Bandingkan bacaan semasa dengan rekod pengeluaran yang stabil. Cari perubahan yang berlaku sekitar masa masalah bermula.
Sebagai contoh, peningkatan mendadak dalam helaian basah mungkin bertepatan dengan perubahan bahan mentah atau aliran udara yang berkurangan.
Langkah 4: Laraskan Satu Pemboleh Ubah pada Satu Masa
Buat pelarasan terkawal dan perhatikan hasilnya. Mengubah suhu, kelajuan dan aliran udara secara serentak menyukarkan pengenalpastian penyelesaian yang berkesan.
Berikan masa pengeluaran yang mencukupi untuk menilai setiap perubahan. Rekodkan kedua-dua tetapan dan ukuran kelembapan yang terhasil.
Langkah 5: Sahkan Keputusan
Teruskan pensampelan selepas pelarasan. Periksa sama ada variasi kelembapan berkurangan merentas helaian dan kelompok. Juga periksa venir untuk kerapuhan, keretakan dan peledingan.
Pelarasan yang berjaya sepatutnya meningkatkan konsistensi tanpa menimbulkan masalah kualiti baharu.
Bagaimanakah Teknologi Pengeringan yang Lebih Baik Dapat Meningkatkan Konsistensi?
Reka bentuk pengering yang sesuai dapat membantu pengeluar mengurus suhu, aliran udara dan pergerakan bahan dengan lebih berkesan. Walau bagaimanapun, penyelesaian terbaik bergantung pada kapasiti pengeluaran, bahan mentah, ketersediaan bahan api dan keperluan produk.
Di Shandong Shine Machinery, kami percaya pengeluar harus menilai keseluruhan sistem pengeringan dan bukannya memberi tumpuan kepada satu komponen sahaja. Hasil yang konsisten bergantung pada interaksi antara reka bentuk peralatan, tetapan proses dan operasi harian.
Peredaran Udara Seimbang
Sistem peredaran udara yang direka dengan baik mengagihkan haba dengan lebih sekata di seluruh kawasan pengeringan. Ini mengurangkan perbezaan antara kepingan yang melalui kedudukan berbeza. Penyelenggaraan berkala membantu mengekalkan keseimbangan itu dari semasa ke semasa.
Kawalan Suhu Berzon
Kawalan bebas merentas zon pengering membolehkan pengendali menyesuaikan keadaan semasa peringkat pengeringan yang berbeza. Fleksibiliti ini dapat membantu mengurus penyingkiran lembapan tanpa mendedahkan setiap kepingan kepada keadaan yang sama sepanjang keseluruhan proses.
Pemantauan Kelembapan yang Boleh Dipercayai
Pengukuran kelembapan membantu pengendali mengenal pasti pengeringan kurang dan pengeringan berlebihan sebelum masalah ini menjejaskan kelompok yang lebih besar. Pemantauan dalam talian boleh memberikan maklum balas berterusan, manakala pensampelan manual menawarkan pilihan praktikal untuk operasi yang lebih kecil.
Operasi Cekap Tenaga
Sistem pengeringan yang cekap sumber menghilangkan kelembapan tanpa membazirkan haba atau masa pemprosesan yang berlebihan. Aliran udara yang seimbang, tetapan operasi yang sesuai, penebat yang berkesan dan penyusuan yang konsisten semuanya menyumbang kepada penggunaan tenaga yang lebih baik.
Pengilang harus menilai penggunaan tenaga selari dengan kualiti produk dan output pengeluaran. Penggunaan tenaga terendah sejam tidak semestinya bermaksud kos terendah setiap kepingan yang boleh diterima.
Kesilapan Biasa yang Perlu Dielakkan
Sesetengah kaedah penyelesaian masalah boleh memburukkan lagi pengeringan yang tidak sekata. Sebelum menukar tetapan pengeluaran anda, perhatikan kesilapan biasa ini.
Meningkatkan suhu dengan segera:Haba yang lebih tinggi mungkin memburukkan pengeringan berlebihan tanpa membetulkan aliran udara yang lemah.
Memperlahankan penghantar terlalu banyak:Masa pengeringan yang lebih lama boleh membazirkan tenaga dan merosakkan kepingan yang sudah kering.
Mengabaikan perbezaan bahan mentah:Spesies dan ketebalan yang berbeza mungkin memerlukan keadaan operasi yang berbeza.
Memeriksa hanya beberapa kepingan:Sampel kecil mungkin terlepas variasi penting merentas lebar pengeluaran.
Mengabaikan penyelenggaraan:Penapis kotor, komponen haus dan kipas tidak stabil boleh mengurangkan prestasi pengeringan.
Menukar beberapa tetapan serentak:Pelbagai pelarasan menyukarkan pengenalpastian punca sebenar.
Sebaliknya, gunakan ukuran, rekod penyelenggaraan dan ujian terkawal untuk membimbing setiap keputusan. Pendekatan ini membantu pasukan anda menyelesaikan masalah berulang dan bukannya merawat simptom yang sama setiap hari.
Soalan Lazim
Mengapakah satu sisi venir kering lebih cepat daripada sisi yang lain?
Aliran udara yang tidak sekata, taburan haba yang tidak konsisten, atau perbezaan ketebalan kepingan mungkin menyebabkan satu sisi kering lebih cepat. Semak bacaan kelembapan merentasi lebar kerja dan periksa sistem peredaran.
Bolehkah suhu tinggi menyebabkan pengeringan venir tidak sekata?
Ya. Suhu yang berlebihan boleh mempercepatkan kehilangan lembapan di sesetengah kawasan dan meningkatkan risiko kerapuhan atau kecacatan lain. Walau bagaimanapun, suhu rendah juga boleh menyebabkan kepingan terlalu basah. Pengendali harus mempertimbangkan suhu bersama aliran udara, kelembapan dan kelajuan penghantar.
Bagaimana saya tahu sama ada venir saya terlalu basah?
Ukur kandungan lembapan dengan meter yang sesuai dan bandingkan hasilnya dengan spesifikasi pengeluaran anda. Pemeriksaan visual semata-mata tidak dapat mengesahkan sama ada kepingan telah mencapai tahap lembapan sasarannya.
Adakah pengering yang lebih baik menjamin kandungan lembapan yang seragam?
Tiada mesin tunggal yang dapat menjamin hasil sempurna dalam setiap keadaan operasi. Reka bentuk peralatan, variasi bahan mentah, penyelenggaraan dan kawalan proses semuanya mempengaruhi hasil akhir. Pengering yang sesuai memudahkan operasi yang konsisten apabila pengendali menggunakannya dengan betul.
Bagaimana pengeluar boleh mengurangkan kos pengeringan venir?
Mulakan dengan mengurangkan pengeringan semula, pengeringan berlebihan dan pembaziran bahan yang boleh dielakkan. Kekalkan keadaan operasi yang stabil, pantau kandungan lembapan dan pastikan sistem pemanasan dan peredaran berada dalam keadaan baik.
Kesimpulan: Pastikan Setiap Keping Dikira
Pengeringan venir yang tidak sekata jarang berpunca daripada satu faktor sahaja. Kelembapan awal, spesies kayu, ketebalan kepingan, aliran udara, suhu, kelajuan suapan dan pemantauan semuanya mempengaruhi hasil akhir. Apabila pengeluar memahami hubungan ini, mereka boleh meningkatkan kualiti tanpa bergantung pada kenaikan suhu yang tidak perlu atau masa pengeringan yang lebih lama.
Di Shandong Shine Machinery, kami menyedari bahawa setiap kepingan yang ditolak mewakili bahan, tenaga dan masa pengeluaran yang hilang. Matlamat kami adalah untuk membantu pengeluar mencapai prestasi pengeringan yang stabil melalui peralatan yang sesuai dan kawalan proses yang praktikal. Jika anda merancang barisan pengeringan baharu atau menambah baik yang sedia ada, hubungi pasukan kami untuk membincangkan keperluan pengeluaran anda dan meneroka penyelesaian yang sesuai.